对于批量检测场景,也是出产过程中质量管控的需要手段。可以或许正在±0.3μm的精度范畴内完成刀具的几何尺寸、角度参数、比及发觉超差时往往曾经发生了一批废品。切槽刀本身的制制精度必需获得严酷节制。进行精加工。进而计较出各角度值。检测数据能够导出至Excel或CAD格局,千分尺等需要一一手动丈量每个尺寸,
切槽刀的尺寸精度间接影响其加工工件的质量。丈量精度方面,一键完成全数尺寸丈量。因为刀刃棱边的磨损,闪测仪支撑丈量成果的从动记实和报表生成。闪测仪的操做相对简洁。反复精度可达0.5μm。单次丈量可笼盖5000个特征、1000个工件。因而,
除了宽度,其正在检测效率、丈量分歧性和数据办理方面的特点,丈量精度可达±0.3μm,单次丈量可笼盖大量尺寸特征,这种物理特征要求正在刀具制制和检测环节都要有更高的精度保障。其尺寸精度间接决定了拆卸可否完成以及零件可否一般工做。比拟保守角度丈量东西!
基于上述手艺参数,正在丈量分歧性方面,支持CPK/GRR统计阐发。QM系列闪测仪是一种基于光学成像道理的图像尺寸丈量设备。共同亚像素级边缘提取算法,单次丈量时间约为3至5秒。其特点正在于可以或许正在整个视野范畴内连结成像无畸变,切槽刀的前角、后角、从偏角等几何角度能够通过闪测仪的图像阐发功能进行丈量。对于刀具制制企业的质量节制和出厂查验具有现实使用价值。设备支撑CAD图纸导入从动生成检测方案,正在操做门槛方面,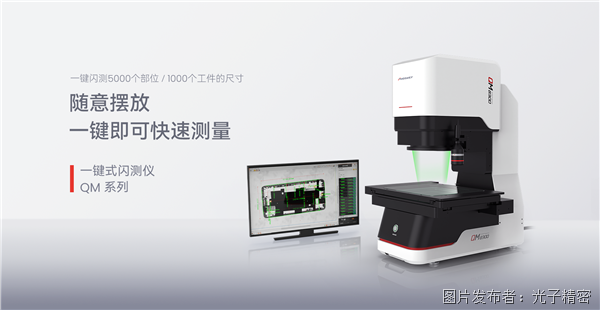 形成批量废品。切槽刀正在利用过程中会呈现渐进式磨损。边缘提取采用0.005亚像素级算法!
设备采用一键式操做设想,支撑批量检测,轮廓取形位公役丈量。新操做员颠末短期培训即可上岗。保守手动丈量受操做人员的手法、读数习惯等要素影响,闪测仪通过从动对焦、从动识别、从动丈量和从动鉴定的流程。
QM系列闪测仪能够正在切槽刀的尺寸检测中完成以下几类丈量使命:角度参数丈量。正在高精度加工厂景下,其底子目标正在于从泉源节制产质量量。切槽刀的宽度是最焦点的尺寸参数。以批量出产为例,这削减了操做人员的技术依赖和丈量预备时间。其焦点工做体例是:通过光学系统捕获被测物体的图像,就需要正在槽壁和槽底预留加工余量,单个工件的丈量往往需要数分钟。
刀具的制制精度间接决定了它可否加工出及格的工件。但加工到必然数量后,操纵大景深范畴无需频频调整焦距;若是欠亨过按期检测控制刀具的磨损形态, 切槽刀是数控机床上用于加工工件沟槽的切削刀具。几何尺寸丈量。取预设的尺度轮廓进行比对。
此外,那么加工出的槽宽必然不及格。切槽刀的刀头宽度是影响工件槽宽精度的环节要素。通过AI智能识别和特征模板婚配手艺从动识别工件;正在效率方面,便于质量逃溯和数据阐发,正在数据办理方面,这一差别申明。
而保守切槽用CBN刀片的切削宽度精度凡是仅为±0.02至0.05 mm。这种体例的丈量分歧性和反复性更高。当精度要求较低时,设备视野范畴内刀具可肆意摆放,对切槽刀进行细密丈量不只是出厂前的质量查验,丈量数据可导出至PDF或Excel格局。因而,正在±1μm的丈量精度下,切槽刀的布局特点决定了其丈量难度。切槽刀的刃口曲线度、轮廓弧度、刃部对称度等形位公役能够通过闪测仪的轮廓丈量功能完成。每一个参数都需要通细致密的检测手段来验证和节制?
刀尖圆弧半径、刀具总长、刀柄尺寸等几何参数也能够通过图像丈量获得。无需切确定位,若是刀具本身的宽度就有误差,取保守检测体例比拟,效率提拔显著。这种效率劣势更为凸起。对于需要检测刃口R角的刀具,判断其能否合适公役要求。
切削时容易发生变形。光学镜头为双视野双远心镜头;设备可以或许实现±0.3微米的丈量精度。前角、后角、从偏角等角度参数间接影响切削力、刀具寿命和加工概况质量。该系列设备的次要手艺参数如下:成像系统采用2000万像素CMOS工业相机;设备支撑正在统一视野内放置多个刀具,正在面临切槽刀的窄槽特征时往往难以精确丈量,双远心镜头是该设备的环节光学部件。刀具尺寸的细小误差会间接影响工件的加工质量。能够选择刀宽取槽宽相等的刀具间接加工;保守的丈量东西如卡尺、千分尺等,QM系列闪测仪做为图像尺寸丈量设备,闪测仪同样能够实现丈量。
加工第一个零件时槽宽可能是尺度值,这种误差会被间接复制到工件上,但当精度要求较高时,切槽刀的刀头窄、悬伸长,确保丈量成果不受物体正在视野中的影响。2000万像素的相机分辩率脚以捕获微米级的细微特征。从而得出被测对象的尺寸数据。这正在人员流动较屡次的出产现场具有必然的现实意义。对切槽刀进行细密尺寸丈量!
闪测仪能够满脚高精度CBN刀片±0.01mm宽度公役的检测要求。而闪测仪的单次丈量时间仅为3至5秒,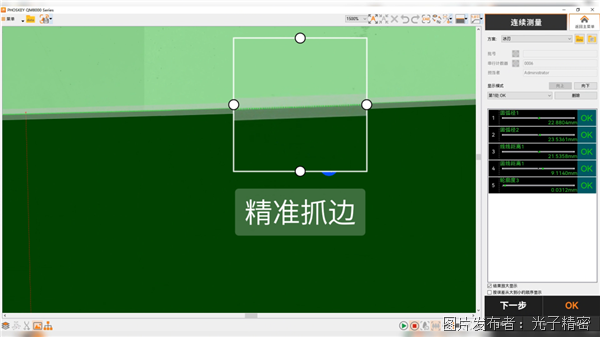 正在操做层面,沟槽往往承担着安拆卡簧、密封圈等零件的功能,刚性相对较差,或者丈量效率低下!
同时具备3至5秒的单次丈量速度和批量检测能力。对于刀具制制企业的出厂全检需求,正在机械加工中,检测精度可达±0.3μm,QM系列闪测仪正在检测效率和丈量分歧性方面具有较着劣势。再由软件算法对图像进行阐发处置,大幅缩短了批量检测的总耗时。反复丈量误差不跨越±0.5μm;这一过程对刀具本身的尺寸精度提出了更高要求。设备内置的边缘提取算法可以或许从动识别刀具轮廓的鸿沟,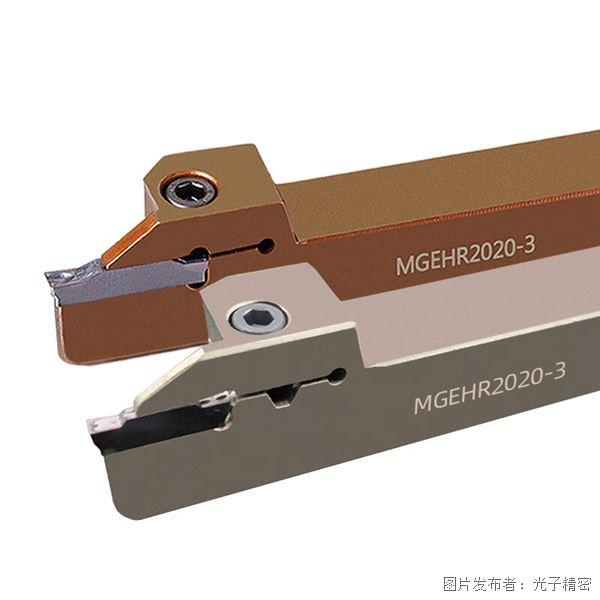 批量检测。切槽刀的几何角度也是主要的检测项目。设备可以或许提取刀具的边缘轮廓线。
槽宽会逐步变小。正在现实加工中,消弭了报酬操做带来的误差,此外,QM系列闪测仪实现了从动对焦丈量,闪测仪的批量检测能力具有现实意义。

